23年全心打造液压系统的制造商
可靠的质量、合理的价格、完善的服务是我们经营的宗旨
服务热线18562699908 13468292487
服务热线18562699908 13468292487
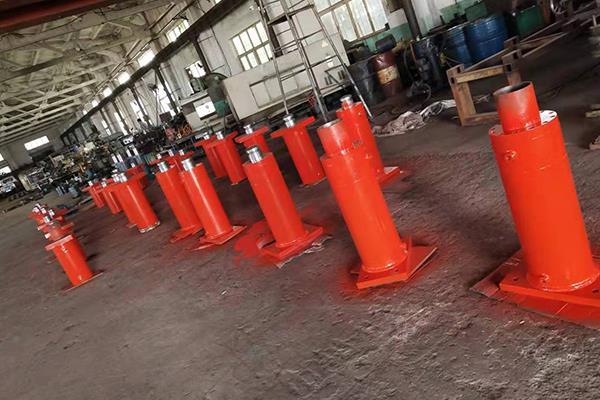
液压油缸的密封系统是保障整机无泄漏、长期稳定运行的核心部件,密封选型的合理性直接决定了油缸的使用寿命、运行效率与工况适配能力。大量工业现场的实际运维数据显示,超过60%的液压油缸故障都直接或间接和密封系统的选型不当、适配性不足有关,针对不同工况场景科学匹配密封方案,从结构设计、材质选型、安装工艺全维度优化,能够大幅提升液压油缸的长期运行可靠性,降低全生命周期的使用成本。
液压油缸的密封系统并非单一的零件,而是由多组功能不同的密封元件共同组成的完整防护体系,不同位置的密封元件承担着完全不同的功能,缺一不可。在活塞杆的外露端,最外侧的元件是防尘圈,它的核心作用是刮除附着在活塞杆表面的泥沙、碎屑、灰尘等外部杂质,避免这些硬质颗粒随着活塞杆的往复运动被带入油缸内部,划伤缸筒内壁和内侧密封件,是阻挡外部污染物侵入的第一道防线。防尘圈内侧布置的是主密封与辅助导向带,主密封负责完全阻断液压油向外泄漏,维持油缸内部的系统压力,导向带则承担着支撑活塞杆的作用,吸收侧向载荷,避免活塞杆运行过程中出现偏斜,防止金属部件直接发生干摩擦。在活塞位置,同样布置了双向的活塞密封与导向环,活塞密封用来隔绝油缸有杆腔与无杆腔的液压油,避免出现内泄问题,保证油缸的输出力不会出现明显衰减,导向环则用来支撑活塞,防止活塞在运行过程中直接刮擦缸筒内壁,降低运动副的磨损速度。在缸筒两端的端盖接合面,还布置了静密封元件,用来阻断结合面位置的泄漏路径,保证高压油不会从法兰连接位置渗出。
不同工况场景下,液压油缸密封系统的选型逻辑存在极大差异,不能用一套通用密封方案适配所有使用场景。在普通工程机械的标准重载场景,液压油缸需要承受高频往复运动、冲击载荷与大范围的温度变化,密封系统需要优先选用耐磨性能优异的聚氨酯材质主密封,搭配带骨架的双唇防尘圈,这类方案可以在-20℃到80℃的宽温度区间内稳定工作,能够承受较大的侧向载荷,长期耐磨性能优异,完全适配挖掘机、装载机这类高频作业设备的使用需求。在冶金高温场景,冶金行业的油缸长期靠近加热炉、热轧设备,环境温度往往超过100℃,普通聚氨酯密封件会快速软化老化,必须选用氟橡胶、聚四氟乙烯为基础材质的耐高温密封组合,这类材质可以在150℃甚至更高的温度环境下长期保持稳定的物理性能,不会出现快速老化变形的问题,同时还要在密封系统中额外加装隔热防护结构,进一步降低高温向密封腔的传导速度。在低温寒区户外场景,冬季环境温度可以低至-40℃以下,普通密封材质会出现明显的硬化脆化,弹性大幅下降,很容易出现低温泄漏问题,这类场景就要选用耐低温的特种丁腈橡胶或者聚氨酯材质密封件,同时优化密封的预压缩量设计,保证低温环境下密封依然可以保持足够的接触应力,不会出现密封失效问题。在食品加工、医药生产这类有卫生要求的场景,液压油缸的密封材质必须选用符合食品接触安全标准的材料,避免密封磨损脱落的颗粒污染生产物料,同时密封结构要设计成无卫生死角的样式,方便日常清洁消毒。
密封系统的性能发挥,离不开油缸本体结构设计的协同优化,很多密封失效问题本质上不是密封件本身的质量问题,而是油缸的结构设计没有给密封提供合理的工作环境。活塞杆的表面处理工艺直接决定了主密封的使用寿命,很多人误以为活塞杆表面越光滑越好,实际上过于光滑的表面无法在密封接触面留存足够的润滑油膜,反而会导致密封件出现干摩擦快速磨损。行业内经过大量长期验证的最优粗糙度区间是0.2μm到0.4μm,在这个区间内,既不会因为表面粗糙度过大划伤密封件,又能在接触面留存一层均匀的液压油润滑膜,大幅降低密封件的运行磨损速度。同时活塞杆的表面镀层厚度要控制在0.03毫米到0.05毫米区间,镀层太薄很容易在使用过程中被磨穿,失去对基材的保护作用,镀层太厚则会出现镀层脆性增加、容易剥落的问题,剥落的硬质颗粒反而会快速划伤密封件。此外,导向结构的长度设计也要和油缸的行程、负载特性匹配,长行程大吨位的液压油缸必须配置更长的导向带,提升吸收侧向力的能力,避免偏载导致密封件局部出现过大的挤压应力,引发早期失效。
密封件的安装工艺是保障密封系统最终性能的关键环节,很多高质量的密封件,就是因为安装过程中的不规范操作,导致投入使用没多久就出现了损坏。安装前要把所有相关零件的毛刺、尖角彻底清理干净,缸筒的进油口位置、活塞杆的端部导向位置,都要加工出足够大的导入倒角,绝对不能出现锋利的直角边缘,避免安装过程中锋利的边缘直接割伤密封唇口。安装密封件的过程中,要使用专用的安装导向工具,不能用螺丝刀、尖锐的金属工具直接撬动密封件,防止工具划伤密封表面。如果油缸上存在径向开孔,安装活塞密封的时候必须使用专用的套筒把开孔位置完全覆盖,避免密封件经过开孔位置的时候被棱边切割损坏。安装过程中所有密封件的配合面都要涂抹干净的同牌号液压油,辅助密封件顺利装入到位,绝对不能用黄油等其他油脂随意涂抹,避免和后续使用的液压油出现兼容性问题,导致密封件出现溶胀、性能下降的问题。密封安装完成后,还要按照标准流程完成空载往复排气测试,确认密封没有出现扭曲、翻转等问题,再逐步提升系统压力完成试压检测,确保所有密封位置没有出现泄漏问题。
针对液压油缸长期运行过程中的密封维护工作,也要建立标准化的管理流程。定期检查活塞杆外露表面的状态,及时清理附着的泥沙、杂物,避免硬质颗粒随着往复运动被带入防尘圈,划伤防尘圈和后续的主密封。定期检测油缸的内泄量变化趋势,如果发现内泄速度出现明显加快的迹象,说明活塞密封已经出现磨损,要提前安排维护更换,不要等到完全失效、油缸动作完全失灵再拆解维修,避免突发故障影响整条生产线的正常运行。通过从选型、设计、安装到运维的全流程优化,液压油缸密封系统的使用寿命可以得到数倍的提升,彻底告别频繁泄漏、频繁更换密封的行业痛点,让液压油缸在各类复杂工况下都能长期保持稳定的运行状态。